


Rørfittings i rustfritt stål (stumsveiset) for trykkrørledninger leveres vanligvis til ASTM A403 som rustfri austenittisk fittings av WP-kvalitet, primært WP304/WP304L og WP316/WP316L, brukt til retningsendringer, kraner, reduksjoner og endelukkinger på rustfritt stål. Innkjøpsaksept og feltaksept er vanligvis basert på fire verifiserbare punkter: sporbarhet av karakter og støpegods, dimensjonskonformitet med ASME B16.9, varmebehandlingstilstand og overflatetilstand/reparasjonsgrenser i samsvar med A403-programmet.
Denne siden oppsummerer A403-innkjøpsomfanget for stumpsveisede rørfittings i rustfritt stål, inkludert beskrivelsesenheter (tommer-pund vs. SI "M"), referansestandarder brukt i prosjektspesifikasjoner, typer fittings som dekkes, og tekniske data som støtter frigjøring – kjemisk sammensetning per støp, strekk- og testrapportlogikk, krav til overflateutgløding og reparasjonskrav, slik at overflateutgløding og sveising” begrenser. kjøpere kan utstede en sporbar, reviderbar, produksjonsklar bestilling på leveringstidspunktet.
Dekkede beslagtyper (ASTM A403 WP rustfrie beslag)
ASTM A403 WP Rørfittings i rustfritt stål leveres vanligvis som fabrikkproduserte stumpsveisede koblinger for å støtte sammenstillingen av trykkrør i rustfritt stål. For innkjøps- og produksjonskontroll spesifiseres type armaturer vanligvis sammen med gjeldende dimensjonsstandard (ASME B16.9 eller tilsvarende MSS-praksis), NPS og tidsplan, og klasseordres (WP304/WP304L eller WP316/WP316L), slik at montering, sveiseforberedelse og vekten av spolen forblir konsistent gjennom hele spolen.
Hovedfamilier av stumpsveisede beslag (mest vanlig i spoler i rustfritt stål)
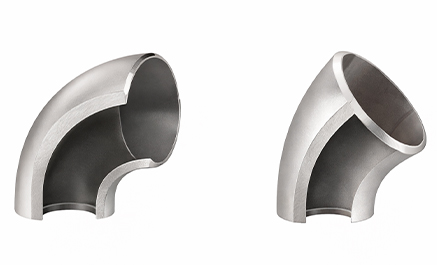
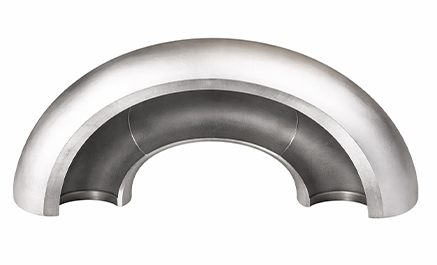
• Albuer (45 grader / 90 grader / 180 grader)
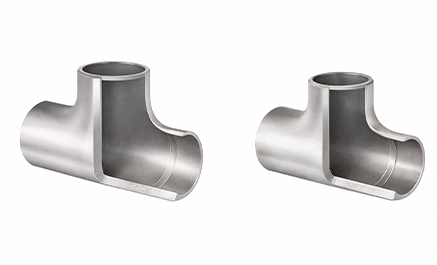
• T-skjorter (lik / reduserende)
• Reduksjoner (konsentrisk / eksentrisk)
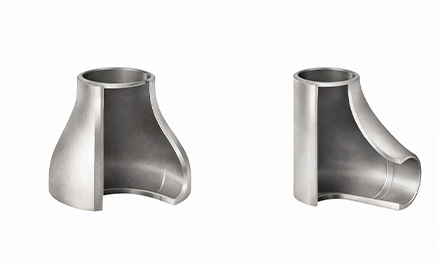
CON/ECC Reduction – spesifiser NPS (stor – liten) og Sch; BW: ASME B16.9 (vanlige/avfasede ender); SW-innsats: ASME B16.11 Type 1/2/3 (typisk NPS ≤ 2). Brukes til overgang mellom linjestørrelser. Reduksjoner Konsentriske er vanlige i vertikale linjer; eksentriske er ofte spesifisert i horisontale linjer for å håndtere drenering og unngå lommer. Krav til korrekt orientering løses vanligvis på spoleplannivå, men kjøp må også etablere type reduksjon (ECC/CON) og tidsplan. Detaljer om dimensjoner og vekt kan ses i PDF-en: Dimensjoner og vekt av reduksjoner. eksentrisk.
• Caps (stussveisede hetter/sokkelsveisede hetter)
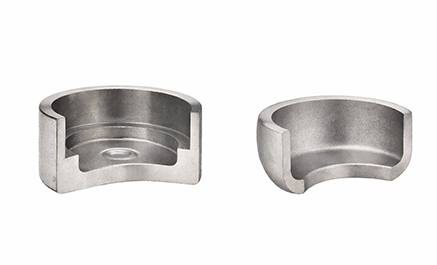
Tilkobling og spesielle skjemaer (avhenger av prosjektet, men er ofte gruppert sammen)
• Oleter / grenutsalg
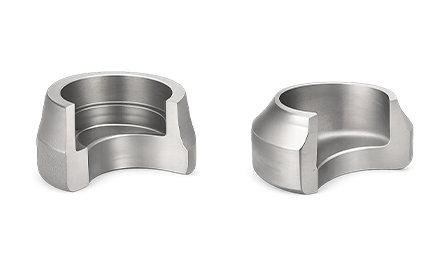
Sockolet / Weldolet — teeless grentilkobling i full størrelse; spesifiser type (Sockolet/Weldolet), hovedløp NPS × Gren NPS, trykkklasse (eller linjeklasse), og endetype (SW/BW); sørg for at forsterkningskravet stemmer overens med rørklasserør for å unngå montering/END-omarbeiding. De brukes når du tar en gren fra et hovedløp i full størrelse eller ettermontert skjøt. Uttaksvalg er vanligvis knyttet til grenens ledningsklasse og armeringskrav, så riktig kombinasjon av type og størrelse hindrer etterarbeid ved justering og inspeksjon.
• Kurver (induksjon eller formede kurver, når spesifisert)
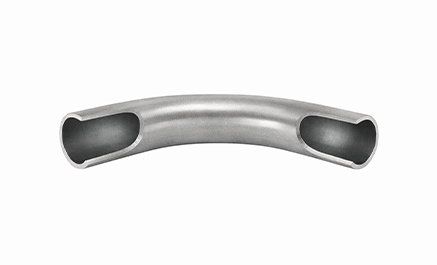
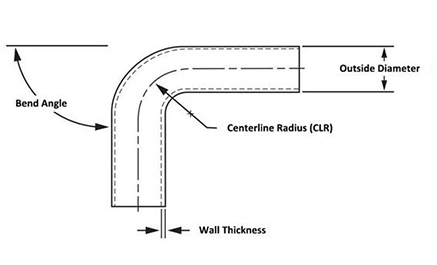
Kurve vs albue (CLR): Albue=CLR 1D (SR) eller 1,5D (LR). Pipe Curve=CLR > 2D (f.eks. 3D/5D/6D/8D). Pipe Bend: Spesifiser CLR (3D/5D/6D/8D eller tilpasset) og bøyningsvinkel (15 grader /22,5 grader /30 grader /45 grader /60 grader /90 grader /180 grader eller tilpasset); NPS × Sch etter linjeklasse. Den brukes til å redusere antall sveiser i oppsett med store radier eller hvor jevn flyt er nødvendig. Innkjøp må justere radius/krumningsvinkel og tidsplanen med den isometriske og unngå å erstatte albuer der geometrien krever en kurve.
• Koblinger og nipler (når inkludert i tilbehørspakken i rustfritt stål) Kobling
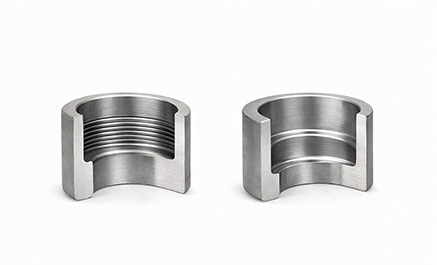
Kobling – ASTM A182; klasse F304/F304L eller F316/F316L; størrelse opp til 20″; type: Muffesveiskobling / gjenget kobling / SW×gjenger (en ende SW, annen gjenget); gjengeform når spesifisert: BTC / EUE / NUE / Premium.
Niplo
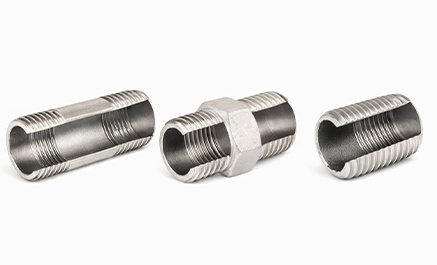
Nippel, rør - gjenget i begge ender; spesifiser type: tønne brystvorte / sekskantet brystvorte / lukke brystvorte / redusere brystvorte (ulik); størrelse 1/2″–6″; Sch 10/40/80;=full lengde (inkludert gjenger) eller kort; Gjengestandard: BSP/BSPT/NPT/NPSM/Metric; belegg når spesifisert: svart maling / lakkert / galvanisert.
Noen prosjekter grupperer tilkoblinger med liten diameter eller gjenge-/pluggelementer i samme leveringsomfang for enkelhets skyld. I så fall bør innkjøp eksplisitt angi gjeldende dimensjonsstandard (f.eks. B16.11 for smiing med liten diameter) for å unngå å blande stumsveiseforventninger med krav til smidde tilpasninger.
Hva skal angis i bestillingen (for å unngå "funksjonelt lignende" erstatninger)
For hver monteringsartikkel inkluderer kjøpsbeskrivelsen vanligvis: monteringstype (albue/t-skjorte/reduser/hette/olet/bend, etc.) • dimensjonsstandard (ASME B16.9 og/eller gjeldende MSS-praksis) • NPS og tidsplan (inkludert høyforbruksartikler som 2-tommers rustfritt stål PS 2 2)/S00 (S00) relevant) • karakter (WP304/WP304L eller WP316/WP316L) og nødvendig dokumentasjon/sporbarhet. Denne tilnærmingen holder leverte rustfrie armaturer i overensstemmelse med prosjektlinjeklassen og reduserer nedstrømsproblemer som tidsplanavvik, feil reduksjonstype eller taperstatninger som ofte resulterer i QA-hold og omarbeiding av produksjonen.
Spesifikasjoner og standarddekning (ASTM A403 WP)
Omfanget av standarden og logikken til WP-karakterer
ASTM A403 dekker smidde austenittiske rørdeler i rustfritt stål for trykkrørledninger. Karakterer er prefiks med WP eller CR basert på gjeldende dimensjons-/trykkstandarder, og WP-karakterer inkluderer klasser som indikerer sømløs eller sveiset konstruksjon, samt metoden og omfanget av NDT som brukes. Støpt tilbehør er utenfor dette omfanget.
Enheter for beskrivelse
ASTM A403 er uttrykt i tomme-pund og SI-enheter. Med mindre innkjøpsordren spesifiserer gjeldende "M" (SI)-betegnelse, leveres materialet i tomme-pund-enheter, og begge systemene behandles uavhengig for å unngå avvik.
Referansestandarder
A403 refererer vanligvis til ASTM A351/A743/A744 (støpegods, ekskludert fra A403-forsyningen), ASTM A751 (kjemi), ASTM A960/A960M (vanlige krav), ASTM E112/E165 (testing), ASME B16.9/B16.11 (dimensjoner), MSS SP-25/SP-43/SP-79/SP-95/SP-97 (merking og tilbehørspraksis) og AWS A5.4/A5.9/A5.11/A5.14 (sveisetilbehør).
Produktdatatabell
| Konsept | Levering av rørdeler i rustfritt stål (typisk) |
|---|---|
| Regel | ASTM A403 (WP/CR-prefiks) |
| Vanlige karakterer | WP304 / WP304L / WP316 / WP316L (andre tilgjengelig på forespørsel) |
| Konstruksjon | Sømløs eller sveiset (WP-klasse indikerer konstruksjon og omfang av NDT) |
| Størrelsesområde | 1/2″ NB til 48″ NB |
| Vegg / tidsplan | Tidsplan 10S/40S/80S |
| Vanlig forespørsel | 2 tommers rørfittings i rustfritt stål (NPS 2) i Sch 10S/40S/80S |
Applikasjonsscenarier
Vann med klorider, utendørs stativer og vaskeområder (WP316 / WP316L rustfritt stål)
Når service involverer eksponering for klorider (kjølevann, sjøvannspray, overførsel av saltlake, hyppig vask), er risikoen fra et innkjøpssynspunkt lokalisert grop-/gap-angrep som begynner ved sveisekanter, skjøtehull og udrenerte lave områder. Ved å velge WP316/WP316L rørfittings i rustfritt stål tilføres molybden (kontrollert i MTC) og forbedrer styrken i disse startsonene, noe som reduserer risikoen for tidlige lekkasjer i tette skjøter og hull.
• Typisk bruk: utendørs rørstativ nær marin luft, kjølevannsoppsamlere, CIP/vaskeledninger, kjemiske avløp/nøytralisering med klorider tilstede. • Gradevalglogikk: â'ˆ WP316L for sveisede spoler og gjentatt produksjon (lavere karboninnhold forbedrer margin mot sveisesensibilisering). â'‰ WP316 for generell rustfri produksjon der linjeklassen ikke krever karakter L. • Slik materialiseres nytten på stedet: â'ˆ Krev sporbarhet per støp/batch og MTC-kjemi per støp for hvert batch, slik at karakteren med Mo er verifiserbar ved mottak. â'‰ Spesifiser PMI-dekning (per parti eller 100 % på kritiske linjer) for å unngå 304/316-mikser – det vanligste problemet med "pass på papir, feil på stedet" i blandede rustfrie prosjekter. â'Š Oppretthold konsistent beising/passiveringsstatus mellom batcher for å unngå ujevne overflateforhold som akselererer lokal korrosjon i områder ved siden av sveisen.
Generelle prosessrør, innendørstjenester og matkontaktutstyr (WP304/WP304L, SUS 304 rustfritt stål)
For interiørtjenester og generelle prosesslinjer hvor det dominerende kravet er stabil korrosjonsbestandighet + enkel rengjøring (i stedet for kloridgropmotstand), velges WP304/WP304L (SUS 304 rustfritt stål) vanligvis for å kontrollere kostnadene samtidig som forutsigbar produksjon og hygieneytelse opprettholdes.
Typisk bruk: innendørs prosesslinjer, trykkluft (tørr), inert gass, rent vann uten tilstedeværelse av klorider, overføring av matkontakt hvor rutinemessig rengjøring er hovedfaktoren. Grade Selection Logic: â'ˆ WP304L for sveisede spoler og hyppige feltskjøter (kontrollerer karbon for å forbedre sveisefastheten). â'‰ WP304 for standard produksjon der prosjektet ikke spesifiserer karakter L. Hvordan fordelen materialiseres på stedet: â'ˆ Sett standard + karakter + tidsplan på RFQ/PO-nivå slik at albuer/tees/reduksjoner ikke kommer som "funksjonelt like, men dimensjonalt blandede" deler. â'‰ Bruk en støpe-/lot-tilordning per forsendelse slik at mottakeren kan sende paller raskt og produksjonen kan frigjøre spoler uten dokumentblokker. â'Š Oppretthold konsistent overflatetilstand (passivert/avleiringsfri) for å redusere sliping og ytterligere rengjøring før sveising, en vanlig sløsing med tid ved prefabrikasjon av rustfritt stål.
316 vs 304: rustfritt stål for rørdeler
Både 304 og 316 er bredt spesifisert for rørdeler i rustfritt stål, men kjøpes for ulike risikoprofiler. Beslutningen avhenger ofte av om tjenesten kan forårsake lokal korrosjon (gropdannelse/sprekker) rundt skjøter og områder med dårlig drenering, eller om prosjektet fokuserer på generell korrosjonsbestandighet, renslighet og kostnadsstabilitet på tvers av et stort volum av inventar.
Når WP304 / WP304L (SUS 304 rustfritt stål) vanligvis er spesifisert
WP304/WP304L er ofte valgt for interiørtjenester og generelle prosesser der klorideksponering er kontrollert og prioritet er konstant tilgjengelighet og forutsigbar produksjon. Typisk bruk: innendørs prosessrør, tørre gassledninger, rent vann uten kloridrisiko, rutinemessige rengjøringsmiljøer. Resultat for innkjøp: stabile leveringstider og konsekvent spolproduksjon når karakter og tidsplan forblir konsistente gjennom hele pakken.
Når WP316 / WP316L vanligvis er spesifisert
WP316/WP316L velges vanligvis der klorideksponering øker sannsynligheten for tidlige grop- eller sprekkangrep i skjøter, skjøtegrensesnitt og områder ved siden av sveisen. I disse tjenestene blir molybdenkjemi behandlet som et karakterdefinerende akseptpunkt ved MTC og kan bekreftes av PMI ved behov. Typisk bruk: utendørs stativer ved kysten, vasketjenester, kjølevann, kloridavløp. Innkjøpsresultat: redusert risiko for tidlig lekkasje i områder utsatt for lokal korrosjon, med aksept støttet av kjemisk sporbarhet per støp.
304L vs 316L for sveisede spolepakker
For prefabrikkerte spoler og feltskjøter er L-kvaliteter ofte spesifisert for å støtte sveiset fabrikasjon. Når servicevalg krever 316, holder valg av 316L materialstrategien på linje med sveiset spolekonstruksjon og separeringspraksis for blandet parti.
Er 316 rustfritt stål magnetisk (og er 304 rustfritt stål magnetisk)?
Magnetisk respons er ikke en pålitelig karakteridentifikator i rustfritt tilbehør. Austenittisk rustfritt stål kan vise lav/svak magnetisme avhengig av varmebehandlingstilstanden og mengden kaldt arbeid som innføres under formingen. For aksept til innkjøp er karakterverifisering knyttet til skjenkeidentifikasjon, MTC-kjemi og PMI når det er spesifisert av prosjektet ITP, slik at materialidentiteten kan revideres og ikke utledes fra en magnettest.
Systempakke
Rørfittings i rustfritt stål sendes raskere når settet med grensesnitt er konsekvente: rør + stumpsveisede beslag + flenser av samme klasse (304/304L eller 316/316L), NPS/plan og endeklargjøring/dimensjonal standard. Dette reduserer to vanlige stopp på stedet: (1) gjenstander av blandet kvalitet i ett enkelt sett og (2) avvik i vegg/boring som treger tilpasning, spesielt på repeterende størrelser som 2-tommers (NPS 2) rørfittings i rustfritt stål. En enhetlig sporbarhetspakke (merket â†' pour â†' MTC â†' matchende pakkelisteelementer) hjelper mottak av utgivelsen av settet som en enkelt batch i stedet for å dele den opp i delvise karantener.
Kvalitet og teknisk datapakke
Materiale
A403 WP-beslag er produsert av smidde rustfrie startformer som smiing, stenger, plater og rørprodukter. Hver batch er knyttet til en ovn/hell-identitet slik at kjemisk og mekanisk samsvar kan spores tilbake til levert tilbehør.
Fusion (stålfabrikk)
A403-programmer kan bruke elektriske ovns- eller vakuumsmelteruter, og kan inkludere sekundære omsmeltingsruter (som vakuumomsmelting/ESR-type praksis). Det praktiske kravet for innkjøp er at støpeidentiteten forblir konsistent i det omstøpte materialet, slik at ovns-/støpenummeret til armaturet kan avstemmes med settet med materialprøvesertifikater.
Formet
Fittings kan produseres ved metoder som press/hammersmiing, ekstrudering, fortykning, valsing, bøying, sveising og maskinering, eller kombinasjoner av disse. Nøkkelresultatet av aksept er at formingen ikke introduserer skadelige defekter og at den endelige geometrien forblir innenfor gjeldende dimensjonsstandard.
varmebehandling
A403 WP rustfrie beslag leveres vanligvis i spesifisert varmebehandlet tilstand. Når sveising er en del av produksjonsruten, er den fullført før den endelige varmebehandlingen. Når fittings er maskinert fra løsningsglødet grunnmateriale under kontrollerte forhold, kan det hende at ytterligere re-gløding ikke er nødvendig avhengig av produktrute og krav til kvalitet.
For materialer av H-kvalitet krever løsningsgløding en dedikert løsningsvarmebehandlingssyklus. Fittings leveres i varmebehandlet tilstand og eventuell fabrikasjonssveising er fullført før endelig varmebehandling. Når beslag produseres ved direkte maskinering av smiing eller løsningsglødde stenger, er det ikke nødvendig med ettergløding for den ruten.
Løsningsgløding/varmebehandling (ASTM A403)
| Grad | Løsningsglødingstemperatur, Â grad F [Â grad ], min. med mindre et område er spesifisert |
|---|---|
| Alle unntatt de som er nevnt nedenfor | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Kjemisk sammensetning
Den kjemiske sammensetningen verifiseres ved helling og frigjøres først når den oppfyller kravene til den bestilte karakteren. MTC rapporterer kjemiresultater mot samme rollebesetningsidentitet som er merket på armaturene, slik at mottakende inspeksjon kan bekrefte overholdelse av karakterer og opprettholde segregering etter støp/parti i blandede pakker. Når prosjektet ITP krever positiv karaktersegregering, brukes PMI på det definerte omfanget for å unngå 304/316-blanding under mottak og produksjon.
| Grad | Sammensetning, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| WP-karakter | CR karakter | UNS-betegnelse | c | mn | Q | Ja | Ja | Ingen | Cr | mo | Du |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–11,0 | 18.0–20.0 | … | … |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–12,0 | 18.0–20.0 | … | … |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0–22.0 | 24.0–26.0 | … | … |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | … |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | … |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9.0–12.0 | 17.0–19.0 | … | g |
Strekkegenskaper (A403 WP/CR-kvaliteter)
| Alle WP og CR karakterer | Elastisk grense, min. ksi [MPa] | Strekkfasthet, min. ksi [MPa] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650] til 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
Strekkegenskapene til tilbehørsmaterialene må oppfylle strekkkravene. Tester og rapporter utføres i samsvar med metodene og definisjonene i ASTM A370. Strekkprøver kan kuttes på langs eller på tvers; Når krav til forlengelse er definert for begge retninger, vurderes gjeldende krav i tilsvarende prøveretning.
Strekktestrapportlogikk
A403-programmene gjenkjenner to kompatible rapporteringsbaner:
• Strekkrapporter for utgangsmateriale kan støtte samsvar når varmebehandlingstilstanden samsvarer med fiksturmaterialet. • Når det opprinnelige materialet ikke ble testet, eller når varmebehandlingstilstanden avviker, utføres en strekktest på materiale som er representativt for det ferdige tilbehøret i samme varmebehandlingstilstand, knyttet til ovnsstålets identitet.
Utgangsmateriale vs. ferdigstilt tilbehør
Når strekktestrapporter er basert på utgangsmaterialene, forblir rapportene kun gyldige hvis varmebehandlingstilstanden til utgangsmaterialet er den samme som varmebehandlingstilstanden til tilbehøret. Hvis det opprinnelige materialet ikke ble testet, eller hvis varmebehandlingstilstanden er forskjellig, utfører fixturprodusenten minst én strekktest for hvert ovnsstål på materiale som er representativt for en fikstur, og varmebehandlingstilstanden til testen samsvarer med den for de representative armaturene.
overflatebehandling
Tilbehør levert i henhold til denne standarden blir visuelt undersøkt og typiske overflatediskontinuiteter måles i dybden. Overfladiske "fiskeskjell"-sprekker dypere enn 1/64 tommer (0,4 mm) fjernes. Mekaniske defekter dypere enn 1/16 tommer (1,6 mm) fjernes. Bortsett fra disse to punktene er overflatediskontinuitetene ikke dypere enn 5 % av den spesifiserte nominelle veggtykkelsen, og den ferdige overflaten forblir i forsvarlig og bearbeidbar tilstand.
Overflaterparasjon, lokal reparasjon og sveisereparasjonsmargin
Overflaterparasjon brukes til å fjerne lokaliserte ufullkommenheter innenfor definerte grenser, etterfulgt av ny inspeksjon for å bekrefte en akseptabel overflatetilstand for sveising og service.
Sveisereparasjonsutvalget er kontrollert av strenge grenser; Når dybden av defekten eller det berørte området overstiger de tillatte tersklene, utføres ingen sveisereparasjon og tilbehøret svikter frigjøringen. Dette beskytter kjøperen mot å akseptere tilbehør som senere kan bli avvist av konstruksjons-QA eller generere usikkerhet i tjenesten.
Fordeler på stedet (passform, sveisbarhet, akseptpunkter)
Geometri som reduserer sveisetiden (justeringskontroller som overlever realiteten med prefabrikasjon)
Når du arbeider med spoler av rustfritt stål, er ikke "geometri" et markedsføringsord: det er forskjellen mellom en spole som sveiser første gang og en spole som bruker timer med omjustering og ny skråstilling. Innkjøp oppnår dette på stedet ved å sette tre justeringspunkter i forsyningspakken og verifisere dem i resepsjonen:
• Endeforberedelse konsistens: Stumsveisede ender leveres med en konsistent skråprofil i henhold til gjeldende forberedelsespraksis, slik at sveisere ikke trenger å trimme avfasninger eller tilbakestille faser i samme spolesett. Dette er spesielt synlig på gjenstander som beveger seg høyt, som 2-tommers (NPS 2) rørdeler i rustfritt stål, hvor antall sveiser forstørrer små uoverensstemmelser. • Planlegg justering gjennom hele partiet: de leverte albuene/tees/reduksjonene samsvarer med den forespurte tidsplanen (Sch 10S/40S/80S), og unngår veggavvik ved skjøten som krever ekstra fyllmetall, sliping og større risiko for NDT. • Endeflatens rundhet og stabilitet: Endeforholdene holdes stabile nok til at standardinnstillingsverktøy og spotting-sekvenser fungerer som forventet, noe som reduserer bortkastet tid ved å tvinge frem justering eller korrigere feiljusteringer før sveising.
Det praktiske resultatet er forutsigbar rotåpning, stabil stipling og færre "passegrep" av inspektøren under spolproduksjonen.
Overflateintegritet med målbare terskler (som inspektøren verifiserer før sveising kan utføres)
I rustfrie beslag påvirker overflatetilstanden både kvaliteten på sveisen og aksepthastigheten. A403-programmene klarer dette gjennom målbare diskontinuitetsgrenser og ny inspeksjon etter reparasjon, noe som gjør overflaten levert for produksjon forutsigbar:
• Definerte fjerningsterskler: Overflate "fiskeskjell"-sprekker dypere enn 1/64 tommer (0,4 mm) fjernes; mekaniske defekter dypere enn 1/16 tommer (1,6 mm) fjernes; andre diskontinuiteter kontrolleres til ≤ 5 % av nominell veggtykkelse. Disse tallene gjør det mulig for mottakende inspeksjon og butikk-QA å ta en rask aksept/avslå beslutning uten subjektiv debatt. • Ny inspeksjon etter reparasjon: Når lokal sliping utføres, kontrolleres området på nytt slik at overflaten på beslaget forblir egnet for sveising og ikke skjuler underskjæringsfeil som senere viser seg som PT/VT-problemer. • Konsistent overflatetilstand gjennom hele pakken – "skalafri/passivert" levering reduserer pre-sveisrengjøring og etterarbeid, en vanlig skjult kostnad ved prefabrikasjon av rustfritt stål, spesielt når flere team jobber parallelt og variasjoner i overflatetilstanden forårsaker ujevne sveiseresultater.
Denne tilnærmingen reduserer sannsynligheten for å oppdage uakseptable overflateforhold først etter at justeringen har begynt og spolen allerede bruker produksjonstimer.
Reparasjonsregler som forhindrer forsendelses skjulte risikoer (frigjøringsporter som reduserer NCR-kostnadene)
De mest kostbare feilene i rustfrie stålprosjekter vises ikke på leverandørens gårdsplass: de dukker opp etter at arbeidet allerede har medført arbeidskraft. Derfor behandles A403-sveisereparasjonsmarginen som en utløserport på innkjøpssiden for å unngå frakttilbehør som senere forårsaker NCR:
â'œ Strenge grenser for sveisereparasjon: Sveisereparasjon er ikke tillatt når dybden av defekten overstiger 33 1/3 % av den nominelle veggtykkelsen eller når det berørte området overstiger 10 % av armaturets overflate. Tilbehør utenfor disse grensene er ikke "reparert og integrert"; de er ikke frigitt. â' Kontrollert fjerning av feil: Uakseptable områder fjernes med mekaniske metoder eller godkjent termisk kutting/fuging, deretter rengjøres og inspiseres på nytt for å bekrefte at grunnmaterialet er forsvarlig. â'ž Innvirkning på prosjektaksept: Ved å kontrollere reparasjonskvalifisering før forsendelse, unngår kjøperen sene avvisninger ved mottak eller under spoleinspeksjon, som ellers forårsaker produksjonsstart og -stopp, ombestillinger og planleggingsforstyrrelser.
For kjøp oversetter disse tre kontrollene – tilpasningsgeometri, overflateterskler og reparasjonskvalifisering – direkte til færre oppbevaringer på stedet, færre omarbeidingssykluser og jevnere aksept mot prosjektets ITP.
Samarbeidserfaring (leveringskontroll, batchisolering og mottakshastighet)
Ordrenotater (PO-felt som forhindrer omarbeid)
Standard: ASTM A403 (angi eksplisitt SI-krav hvis prosjektet krever SI-leveringsbetegnelse) Karakter: WP304/WP304L eller WP316/WP316L Konstruksjon/Klasse: Sømløs eller sveiset; NDT-klasse/omfang på linje med prosjekt ITP Dimensjonsstandard: ASME B16.9 (stumpsveis) og eventuelle gjeldende MSS-krav etter tilpasningstype Størrelse og tidsplan: inkluderer kritiske gjentakelser som 2-tommers rørfittings i rustfritt stål med Sch 10S/40S/80S Overflatetilstand: passivert/skalfri; spesifiser eventuelle ytterligere etterbehandlingskrav Reparasjonsgodkjenning: Sveisereparasjonsgodtgjørelse regulert av A403-programkrav Dokumentasjonspakke: MTC per støp, sett med testrapporter og pakkelisteelementer som samsvarer per støp/parti
Innkjøpskontroller for anleggsstans og prefabrikkerte spoler
Strømbrudd og prefabrikkerte spoolpakker mislykkes oftere på grunn av oppsettsforsinkelser og QA-hold enn karakterteori. Kontrollpunktet er å holde høyforbruksvarer konsistente og gjøre hver boks sporbar til sendingsnivå, slik at spoler kan frigjøres umiddelbart ved mottak.
Arbeidsstoppende problemer sett i stopppakker
• Blandede tidsplaner innenfor samme spolesett, som skaper veggavvik i justering og tvinger omarbeid og kutt. • Endevariabilitet (rundhet og faskonsistens) reduserer justeringen og øker sveisetiden. • MTC tilgjengelig, men ikke brukbar: det finnes sertifikater uten en klar kobling til de eksakte albuene/t-skjortene som er sendt, noe som resulterer i karantene.
Frigjøringskontroller innlemmet i PO
• Still inn gjentatte gjenstander etter størrelse og tidsplan, for eksempel 2-tommers (NPS 2) rørkoblinger i rustfritt stål i Sch 10S/40S/80S, slik at de ikke passer inn i den "grove ekvivalente" spolepakken. • Krev en pakkeliste med cast/lot-tilordning per batch slik at mottak kan avstemme merking â†' cast number â†' MTC uten å åpne og bestille hver boks. • Oppretthold stoppsett i en enkelt grad per serviceeksponering for å redusere risikoen for blanding: kun WP304L for generelle innendørstjenester og kun WP316L for klorid/eksteriør/spoler.
Fordeler med GNEE-utførelse
GNEE leverer rørfittings i rustfritt stål som en kontrollert frigjøringspakke, designet for rask mottakssending og forutsigbar feltproduksjon:
• 304/316 Grade Mix Control: Bestillinger er organisert etter klasse og hell/parti slik at blandede paller ikke blir blandede spoler. Mottakende team kan avstemme merkinger med den uåpnede pakkelisten og bestille hver boks på nytt. • Akseptjusterte utløserporter: Overflatetilstand og reparasjonsmargin blir behandlet som frigivelseskriterier for forsendelsen. Dette reduserer sjansen for at "akseptabelt på lager" blir "avvist på stedet", som er der NCR-kostnader og tidsplanstap vanligvis oppstår. • Dokumenter knyttet til leverte deler: MTC-er, pull-rapporteringslogikk og inspeksjonsposter er satt sammen for å matche ovn/støpte identitet og pakkelisteelementer. Inspektører kan verifisere samsvar ved hjelp av pour/lot i stedet for å jakte på tvetydige PDF-filer. • Raskere flyt på repeterende størrelser: Høyforbruksartikler som 2-tommers beslag sendes med stabil merking og partitildeling, slik at QA kan sende dem raskt og holde produksjonen i bevegelse.
Gratis tilbud
Vanlige spørsmål (FAQ)
Q1: Hva er stumpsveisede rørdeler i rustfritt stål? A1: Stumsveisede rørdeler i rustfritt stål er fabrikkproduserte komponenter som albuer, T-stykker, reduksjonsstykker og hetter som er sveiset direkte til endene av rustfritt stålrør for trykkrør og prosesslinjer, vanligvis levert som WP-kvaliteter i henhold til ASTM A403.
Q2: Hva betyr WP i ASTM A403 rustfrie beslag? A2: WP identifiserer kvaliteter av smidde rustfrie fittings som brukes i trykkrørforsyningsprogrammer; WP-klassen kan angi konstruksjonsvei (sømløs eller sveiset) og NDT-metoden/omfanget knyttet til festeklassen.
Q3: 304 vs 316 rustfritt stål, hva er forskjellen for tilbehør? A3: 316 inkluderer molybden og velges ofte der klorider øker risikoen for groper; 304 er mye brukt i generelle servicemiljøer hvor bred korrosjonsbestandighet og kostnadskontroll er prioritert.
Q4: Er 316 rustfritt stål magnetisk (og 304 rustfritt stål er magnetisk)? A4: I glødet tilstand er 304 og 316 austenittiske rustfrie stål generelt ikke-magnetiske eller svakt magnetiske, men kaldbearbeiding og visse produksjonsforhold kan øke den magnetiske responsen; Karakterbekreftelse er knyttet til rollebesetningsidentitet, MTC-kjemi og PMI der det er nødvendig.
Populære tags: astm a403 wp rustfritt stål rørfittings, leverandør, tilpasset, engros, billig, rabatt, prisliste, lav pris, på lager, gratis prøve


