


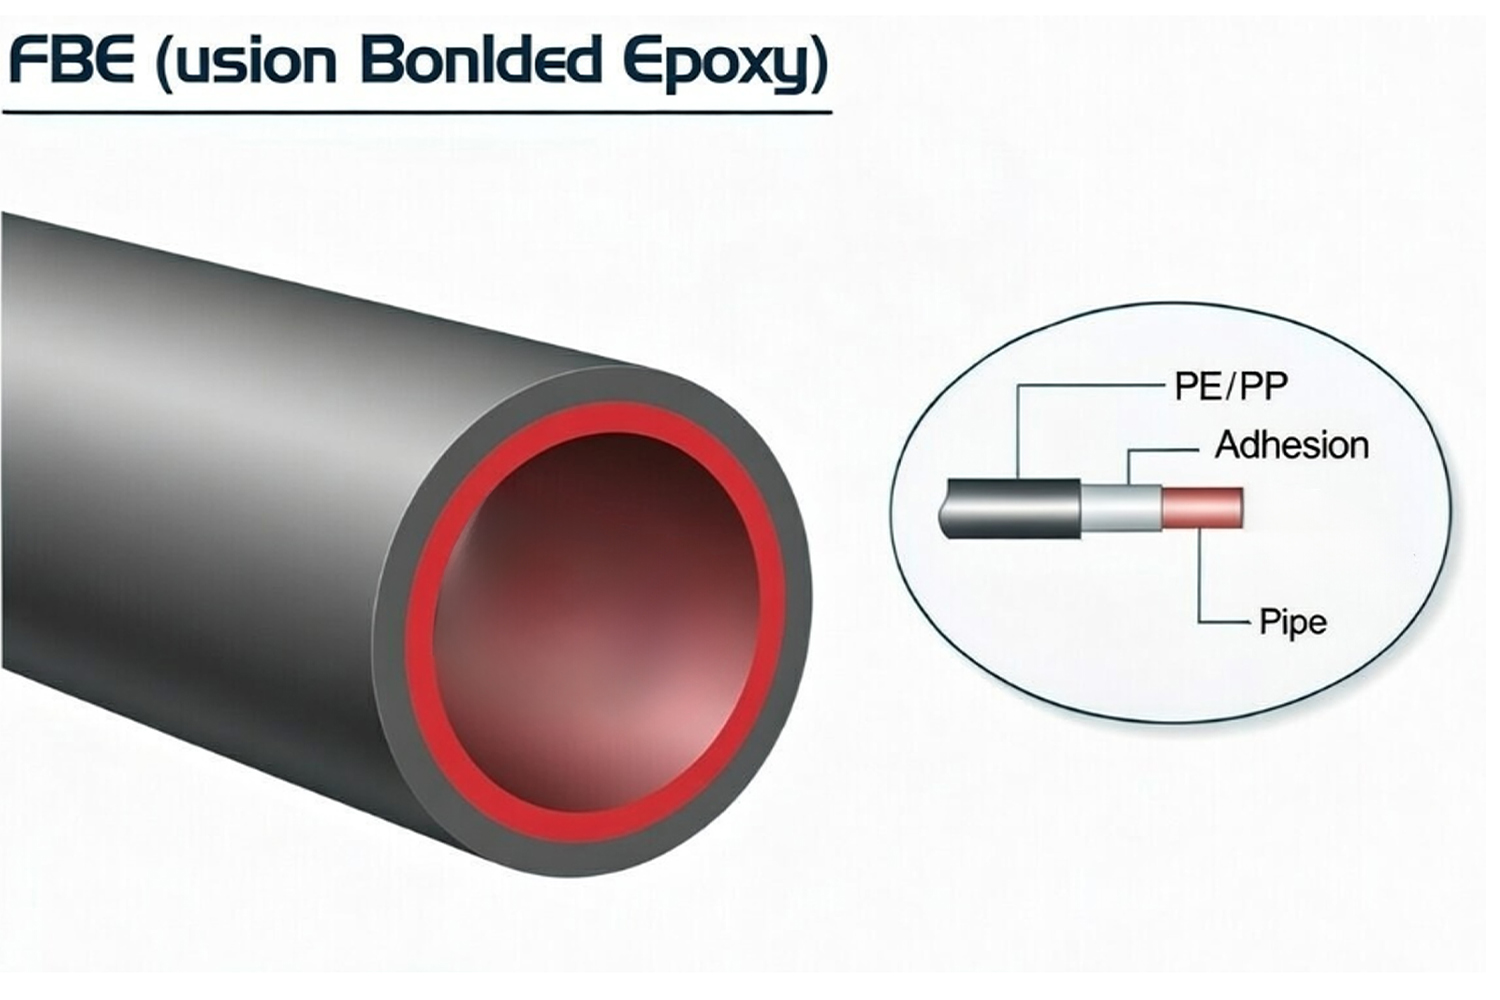
FBE-belagt rør er karbon- eller lavlegert stålrør, sømløst eller sveiset, beskyttet av et fabrikkpåført termoherdende epoksypulverbelegg. Stålsubstratet kan produseres ved sømløse, HFW/ERW, LSAW eller SSAW prosesser i henhold til API 5L, ASTM, EN eller prosjektspesifikke krav til linjerør, mens FBE-systemet spesifiseres separat basert på driftstemperatur, nedgravings- eller nedsenkingsforhold, installasjonsmetode og eksponering for mekanisk skade. Under produksjonen avfettes røroverflaten, sandblåses til nødvendig renhet og forankringsprofil, varmes opp innenfor det kvalifiserte pulverpåføringsvinduet og sprøytes elektrostatisk med epoksypulver. Pulveret smelter ved kontakt med det varme stålet, fukter sprengningsprofilen, geler og tverrbinder kjemisk, og danner en kontinuerlig termostabil film som fester seg direkte til underlaget.
Dette bundne belegget begrenser kontakten mellom stål og jordfuktighet, grunnvann, oppløste salter og andre korrosive arter, og brukes vanligvis sammen med et riktig utformet katodisk beskyttelsessystem for nedgravde eller nedsenkede olje- og gassrørledninger. Begrepet FBE beskriver kun det beskyttende beleggsystemet; Den definerer ikke stålkvalitet, produksjonsrute, veggtykkelse, designtrykk eller mekaniske egenskaper til basisrøret.
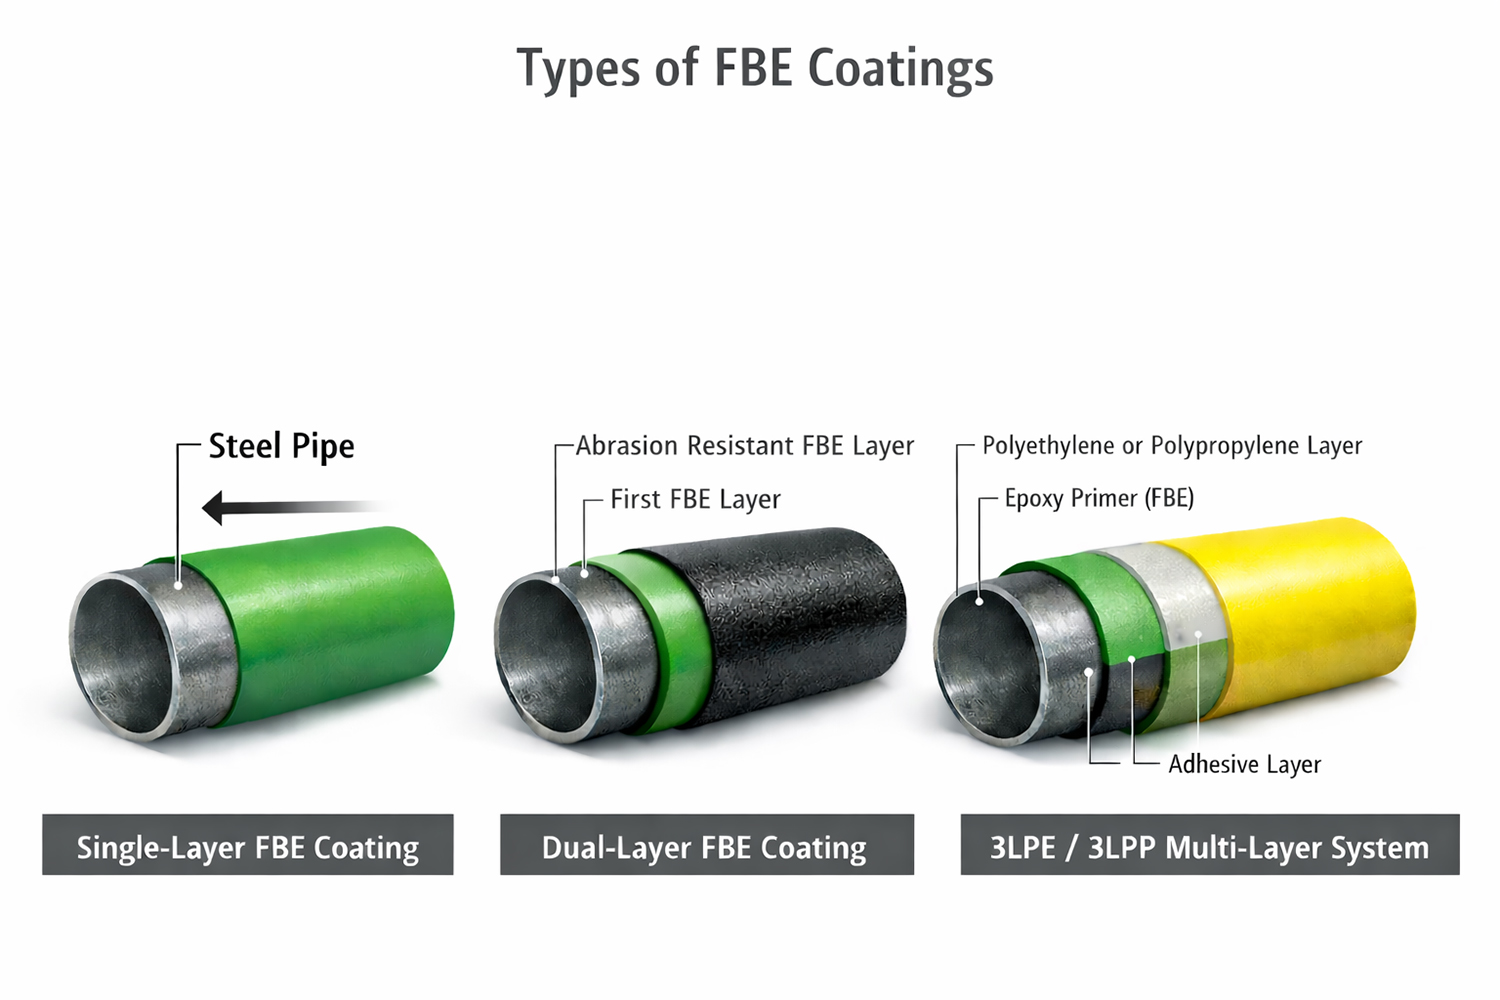
Avhengig av driftstemperatur, installasjonsmetode og eksponering for mekanisk skade, kan et FBE-belagt rør bruke:
- Enkeltlags ytre FBE;
- Dobbeltlags FBE med et slitebestandig ytre lag;
- FBE som en korrosjonskontrollprimer i et 3LPE- eller 3LPP-system;
- FBE innerforing når det kreves av servicemedium og gjeldende vann- eller prosessrørstandard.
Utvendige og innvendige FBE-systemer skal spesifiseres separat. Et pulver som er kvalifisert for utvendig nedgravd rørservice er ikke automatisk egnet for drikkevann, produksjonsvann, kjemikalier, høytemperatur innvendig service eller strømningsforbedrende funksjoner.
Typiske bruksområder
FBE-belegg brukes der korrosjonsbeskyttelse må holdes målbar gjennom kontrollert overflatebehandling, påføring av belegg, DFT-inspeksjon, feriedeteksjon, reparasjon og sporbare utgivelsesregistreringer.
Olje- og gassrørledninger: FBE ytre belegg påføres nedgravde eller nedsenkede transportrørledninger, samleledninger og strømningsledninger. Belegget isolerer stålet fra våt jord, grunnvann og oppløst ionisk forurensning, og opprettholder kompatibilitet med katodisk beskyttelse. Valget bør vurdere driftstemperatur, jordtilstand, rørdeformasjon, feltskjøtdesign, tilbakefyllingskvalitet og forventet håndteringsbelastning under transport, legging og grøfting.
Enkeltlags FBE er egnet når installasjonsskader er kontrollert. Dobbeltlags eller slitebestandig FBE kan spesifiseres for motorveioverganger, elvekryssninger, horisontal retningsboring (HDD) og andre spenn som er utsatt for økt støt, skraping eller motstandsskade.
Vann- og sanitærrør: FBE-belegg og foring kan påføres vannrør og rørdeler i stål i henhold til AWWA C213 og prosjektkrav. Det utvendige belegget beskytter nedgravd stål mot korrosjon på grunnen, mens et innvendig belegg må være spesifikt kvalifisert for transportert vann eller avløpsvann.
For drikkevannstjenester må spesifikasjonen identifisere nødvendig sanitærgodkjenning for drikkevann, herdetilstand, tillatte uttaksgrenser, diskontinuitetstestmetode, renslighetskrav og behandling av sveiseender, flenser og feltskjøter.
Fittings og ventiler: FBE kan brukes på bend, T-stykker, reduksjonsstykker, ventilhus og andre jern- eller stålrørkomponenter. Disse produktene krever ytterligere inspeksjon rundt kanter, sveisekanter, kroppsoverganger, kraner, hulrom og uregelmessige geometrier, fordi elektrostatisk skjerming og lokalt varmetap kan skape tynne filmsoner.
Når ventiler eller hydranter inkluderes, skal omfanget av belegget skille mellom utvendig FBE og innvendig beskyttende belegg. AWWA C550 gjelder spesifikt for innvendige ventil- og hydrantbelegg som er kvalifisert for vannservice, og er ikke en generell standard for utvendig belegg for stålrør.
Armeringsjern, avhengig av prosjekt: Fusjonsbundet epoksy brukes også i armeringsstål for å redusere kontakt med klorider og fuktighet i betongkonstruksjoner. Imidlertid følger FBE-belagt armeringsjern spesifikke material-, bøynings-, håndterings- og reparasjonsstandarder. Kvalifikasjonsdata for armeringsjern skal ikke brukes som bevis på aksept i et FBE-belagt rørprosjekt.
Rørbeleggingsspesifikasjon Omfang og akseptpunkter
En praktisk FBE-beleggsspesifikasjon kobler hvert ordrefelt til en målbar produksjons- eller inspeksjonspost. Sluttkrav implementeres normalt gjennom en godkjent inspeksjons- og testplan (ITP).
Spesifikasjonssammendrag for RFQ for rørbelegg
| Konsept | Typisk definisjon i RFQ/ITP | Akseptfokus |
|---|---|---|
| Beleggsystem | Enkeltstrøk FBE, dobbeltstrøk FBE, slitebestandig FBE eller FBE som primer innenfor 3LPE/3LPP | Systemkonstruksjonen samsvarer med driftstemperatur, installasjonsmetode og eksponering for mekanisk skade |
| Grunnrør | Standard, utgave, karakter, produksjonsrute, OD, veggtykkelse, lengde og slutttilstand | Riktig rørmateriale og geometri kommer inn i beleggslinjen |
| Forberedelse av overflaten | Renhetsgrad, kvalifisert ankerprofil, grenser for støv og løselig forurensning | Ståloverflaten er egnet for stabil vedheft av belegget |
| DFT/tykkelse | Minimum, nominelt eller tillatt område, avlesningsmønster og målemetode | Filmtykkelsen er tilstrekkelig og er jevnt fordelt uten overskudd |
| Diskontinuitets-/porøsitetstest | Detektortype, spenningsgrunnlag, inspeksjonsdekning, reparasjon og retestingsregler | Belegget danner en kontinuerlig barriere mot korrosjon uten åpne diskontinuiteter |
| Rørender / ubestrøket sone (nedskjæring) | Kuttlengde og toleranse, skråstilling og midlertidig beskyttelse | Feltsveising og feltskjøtbelegg kan fullføres uten forurensning eller dimensjonskonflikt |
| Reparasjoner | Godkjent reparasjonsmateriell, klargjøringsmetode, maksimal reparasjonsstørrelse og obligatorisk ettersyn | Lokale feil lukkes under en kontrollert og dokumentert prosess |
| Sporbarhet | Rør-ID knyttet til kjøringsnummer, belegningsparti, pulverparti, inspeksjonsrapporter og pakkeliste | Den fysiske rørledningen forblir koblet til hele utgivelsesfilen |
For enkeltlags ytre FBE brukt i olje- og gasstransportrørledninger, tar ISO 21809-2:2026 for seg kvalifisering, påføring, inspeksjon, testing, håndtering og lagring. AMPP/NACE SP0394-2023 gir ytterligere bransjepraksis for plantepåført enlags utvendig FBE.
CSA Z245.20:22 gjelder for plantepåført smeltebundet epoksy utvendig belegg for stålrør. CSA Z245.21 dekker polyetylenbelegg og bør ikke brukes som primærreferanse for FBE-belegg.
AWWA C213-22 er aktuelt ved spesifikasjon av FBE-belegg eller foringer for stålvannrør og -fittings. AWWA C550-24 gjelder for innvendig beskyttende belegg på ventiler og hydranter innenfor deres deklarerte vannservice.
Innkjøpsordren må angi ønsket utgave og eventuelle prosjekttillegg. Å referere til en standard eliminerer ikke behovet for å definere DFT, designtemperatur, nedskjæring, reparasjonsgrenser, kvalifikasjonstester, inspeksjonsfrekvens og prosjektdokumentasjon.
Påføringsprosess (overflatepreparering, forvarming, pulverisering, smelting og herding)
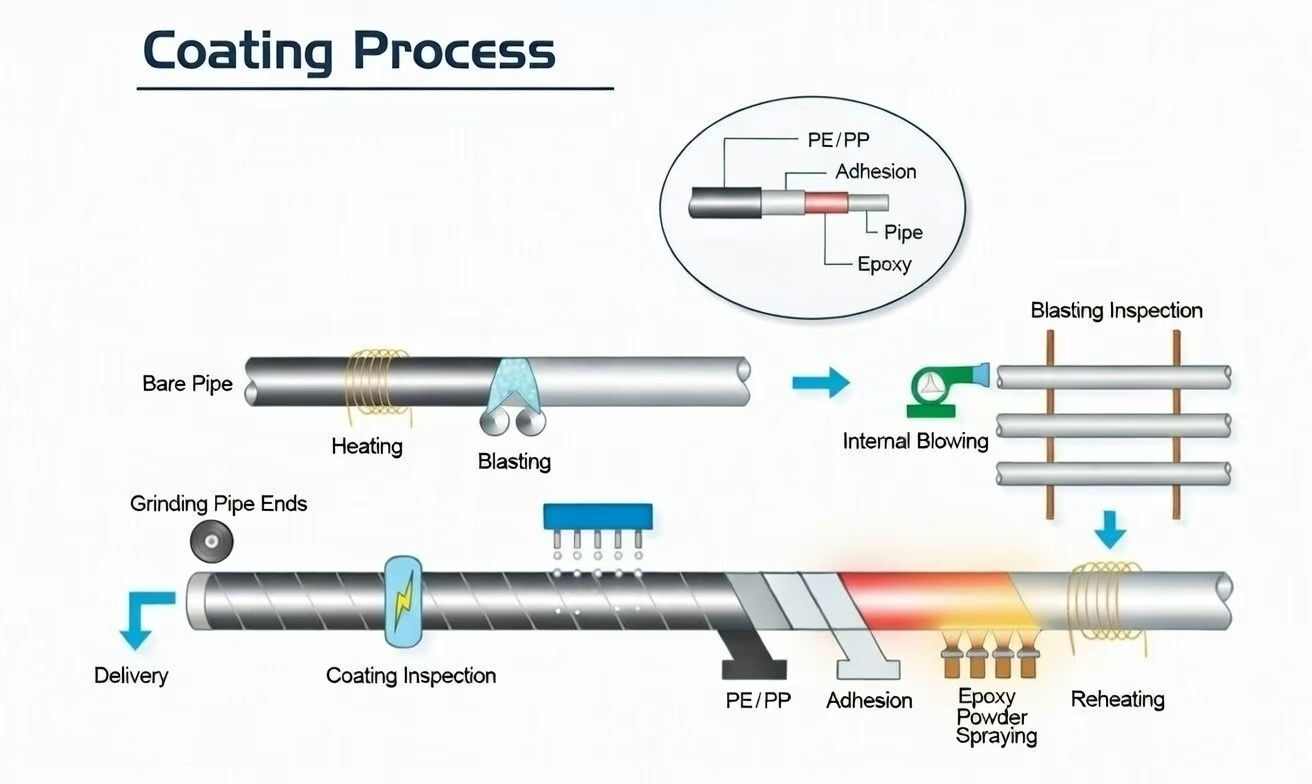
Ytelsen til FBE-belegget etableres før pulveret når røret. Overflatetilstand, termisk kontroll, pulverhåndtering og herdehistorikk må opprettholdes innenfor det kvalifiserte prosessvinduet gjennom hele produksjonen.
1. Overflatepreparering
Olje, fett, midlertidige belegg, merkerester og annen forurensning fjernes før slipeblåsing. Ståldefekter som skarpe grader, flak, sveisesprut og forhøyede slipekanter må korrigeres, fordi en tynn herdefilm ikke pålitelig kan dekke uakseptable underlagsforhold.
Røret blir deretter sandblåst til spesifisert renhetsgrad, typisk ISO 8501-1 Sa 2½ eller SSPC-SP 10/NACE No. 2 når det kreves av gjeldende prosedyre. Sprengning skaper også en forankringsprofil som favoriserer mekanisk inngrep mellom FBE og stålet.
Inspeksjonen kan omfatte:
- visuell sammenligning av renslighet;
- overflateprofilmåling med replikatape eller et kalibrert profilinstrument;
- støv evaluering;
- løselig salter analyse når spesifisert;
- gjennomgang av røroverflatetemperatur og duggpunkt;
- bekreftelse på at løst slipemiddel og innebygd forurensning er fjernet;
- kontroll av intervallet mellom sprengning og belegg.
Den nødvendige ankerprofilen bestemmes av det valgte FBE-pulveret og den kvalifiserte belegningsprosedyren. Et fast profilområde skal ikke automatisk overføres fra et annet pulversystem.
2. Forvarming
Det rene røret varmes opp av induksjonsspoler eller annet godkjent varmesystem. Stålet må nå det spesifikke pulverpåføringsvinduet før det går inn i sprøyteboksen.
Temperaturkontroll må vurdere:
- veggtykkelsen og termisk kapasitet til røret;
- jevn temperatur i omkretsen;
- temperaturvariasjonen langs røret;
- varmetap nær endene og nedskjæringssonene;
- belegg linje hastighet;
- gelerings- og herdetiden som kreves;
- kalibrerte infrarøde og kontakttemperaturinstrumenter.
En ståltemperatur under det kvalifiserte området kan forårsake ufullstendig sammensmelting, dårlig overflatefukting, svak vedheft og utilstrekkelig herding. For høy temperatur kan akselerere geldannelse, redusere filmfleksibilitet, skade pulveret eller gi en feil herdetilstand. Produksjonsloggen skal vise de faktiske målte temperaturene og ikke bare varmeinnstillingen.
3. Påføring av elektrostatisk pulver
Elektrostatisk ladet FBE-pulver sprayes på det jordede og oppvarmede stålrøret. Pulveret smelter ved kontakt, flyter mot sprengningsprofilen og binder seg sammen til en kontinuerlig film.
Applikasjonskontroller inkluderer vanligvis:
- navn og batchnummer på pulveret;
- lagringstilstand og holdbarhet av pulver;
- grenser for jomfruelig og gjenvunnet støv;
- posisjon og spenning av sprøytepistoler;
- pulver feed rate;
- rørrotasjon eller transportbåndhastighet;
- rengjøring av sprayboksen;
- avsetning på sveisesømmer;
- maskering og kontroll av nedskjæringsområder;
- filmtykkelse ved rørender og geometriske overganger.
Lokal DFT bør kontrolleres ved sveisesømmer, grunnområder, rørender og andre steder der overflategeometri eller temperaturvariasjoner kan påvirke beleggavsetningen.
4. Herding og avkjøling
Ved påføring tillater restvarmen til stålet den smeltede epoksyen å gelere og tverrbindes kjemisk. Den nødvendige herdebetingelsen avhenger av pulverformuleringen, stålets temperaturhistorie, filmtykkelse og tiden som har gått før vannet bråkjøles.
Den godkjente prosedyren må definere:
- det akseptable applikasjonstemperaturvinduet;
- minimum herding eller oppholdstid;
- linjehastighetsbegrensninger;
- tiden før bråkjøling med vann;
- ekstra ettervarme ved behov;
- herdingsverifiseringsmetoden;
- handlingen som skal utføres etter et temperatur- eller linjehastighetsavvik.
Differensiell skanningskalorimetri kan brukes når det er nødvendig for å evaluere pulveregenskaper, glassovergangsadferd eller herdegrad. Testfrekvensen og akseptkriteriene må følge gjeldende standard, beleggkvalifikasjonen og prosjektets ITP.
Avkjøling begynner først etter at tilstrekkelig herding er oppnådd. Luftquenching, vannquenching eller trinnkjøling kan brukes i henhold til den kvalifiserte prosedyren. For tidlig bråkjøling kan forstyrre herdingen, mens ukontrollert håndtering før tilstrekkelig avkjøling kan merke eller deformere det ferdige belegget.
Etter avkjøling gjennomgår det FBE-belagte røret visuell inspeksjon, DFT-måling, diskontinuitetsdeteksjon, nedskjæringsverifisering, tillatt reparasjon, retesting, merking og beskyttet lagring.
Nøkkelytelsesegenskaper
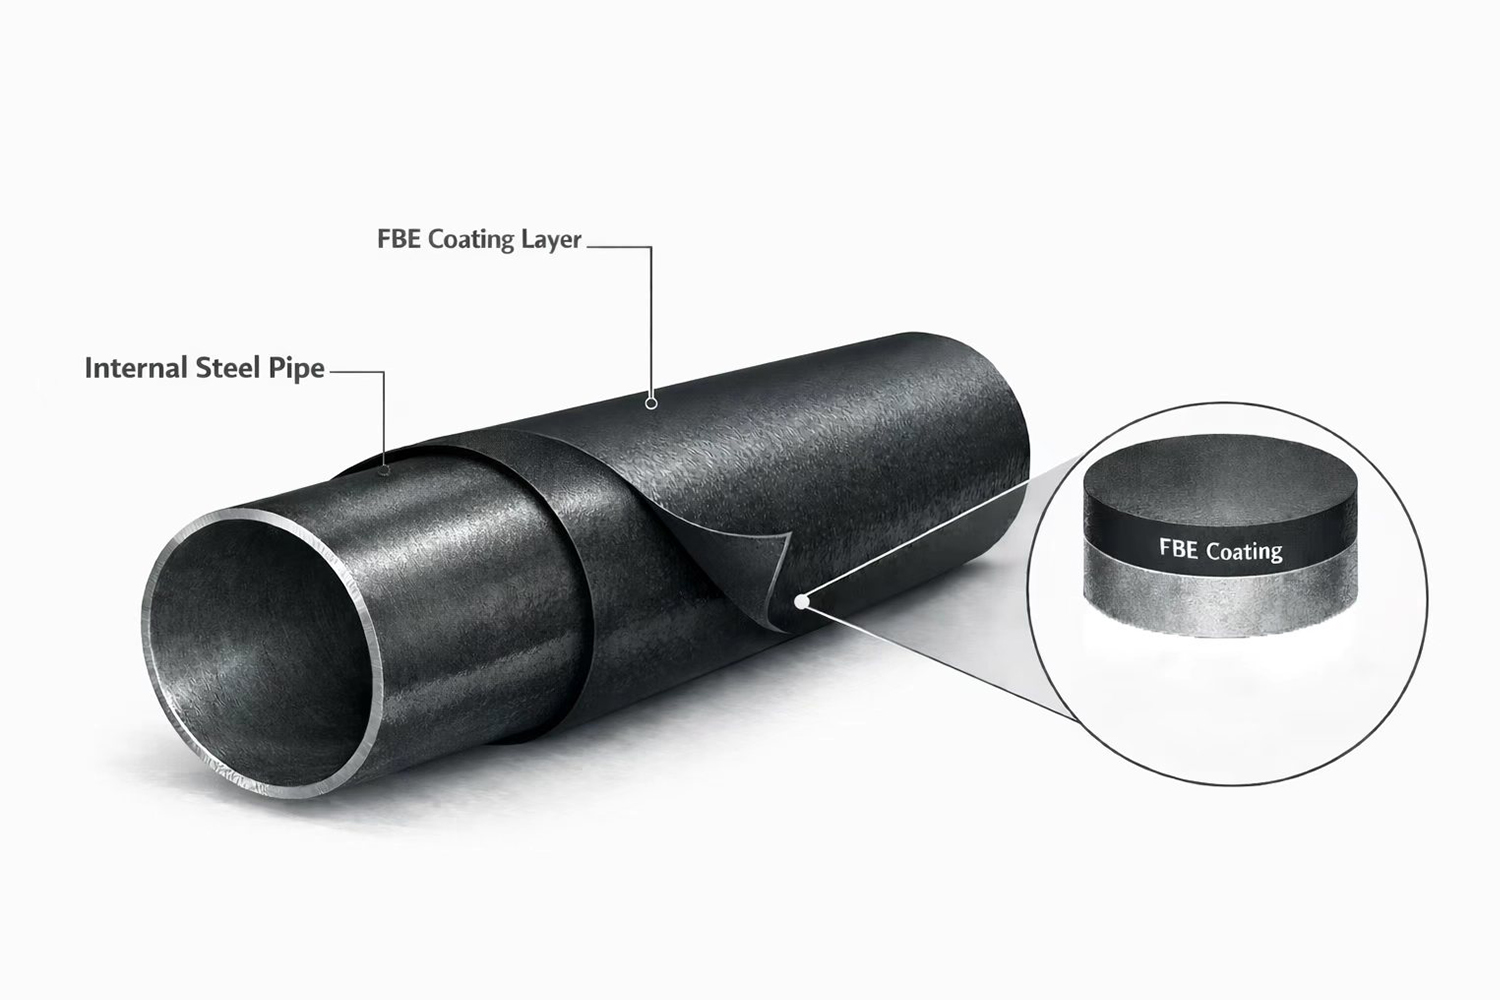
Et fusjonsbundet epoksybelegg er valgt fordi ytelsen kan knyttes til definerte kvalifikasjonstester og målbare produksjonskontroller.
Korrosjonsbeskyttelse: Herdet film skiller stål fra fuktighet, oksygen, salter og andre eksterne korrosive midler. Ytelsen avhenger av beleggets kontinuitet, vedheft, herding, filmtykkelse og egnetheten til pulveret som er valgt for det faktiske driftsmiljøet.
Høy vedheft: FBE fester seg direkte til riktig forberedt stål. Stabil vedheft krever kontrollert rengjøring, ankerprofil, påføringstemperatur, herding og beskyttelse mot forurensning mellom sprengning og belegg.
Kjemisk motstand: Kvalifiserte FBE-systemer kan motstå en rekke jordkjemikalier, grunnvannskomponenter og rørmiljøer. Kjemisk motstand er produkt- og temperaturavhengig og bør bekreftes mot faktisk eksponering i stedet for å beskrives som ubegrenset motstand.
Katodisk bindingsmotstand: For rørledninger som opererer med katodisk beskyttelse, blir belegningssystemet rutinemessig evaluert for sin løsnede motstand rundt en tilsiktet defekt under en spesifisert spenning, elektrolytt, temperatur og eksponeringstid. Kvalifiseringsresultater er ikke utskiftbare mellom pulver, herdesykluser eller driftstemperaturer.
Seighet og fleksibilitet: Et kvalifisert FBE-system gir slagfasthet under håndtering og kan håndtere kontrollert rørdeformasjon. Faktisk fleksibilitet avhenger av pulverkjemi, DFT, herding, rørdiameter, veggtykkelse og bøyeforhold. Tolagssystemer kan velges der det kreves større motstand mot slitasje og installasjonsskader.
Glatt, inspiserbar overflate: Den ytre FBE gir en glatt overflate som letter visuell, DFT og diskontinuitetsinspeksjon. Det reduserer ikke den indre strømningsmotstanden til røret, siden det er plassert på utsiden av røret. Reduksjon av innvendig ruhet kan kun nevnes når det påføres et separat spesifisert og kvalifisert FBE innvendig belegg.
Systemgrensesnitt: epoksyprimer og epoksymaling
Malingsdokumenter inneholder ofte flere begreper knyttet til epoksy, fordi forskjellige belegg og forskjellige arbeidsplasser krever forskjellige påføringsmetoder.
• Epoksyprimer: I flerlags utvendige malingssystemer (f.eks. polyolefinsystemer) beskrives epoksygrunnlaget ofte som en epoksygrunning fordi det forankrer systemet til det sprengte stålet og fungerer som en primær korrosjonsbarriere. På mange produksjonslinjer fungerer FBE som det epoksyprimerlaget i hele systemstrukturen. • Dobbeltlags slitasjebestandig FBE (prosjektdefinert): Der risikoen for skade under installasjonen øker ved veikryss (motorveier, vannveier og trafikkerte tjenester), kan dobbeltlags- eller slitebestandige FBE-systemer spesifiseres for å gi ekstra mekanisk beskyttelse utover standard enkeltlags FBE-belegg. lag. • Epoksymaling: i feltsammenføyningsområder, butikkkurver og lokale reparasjoner, blir pulversmeltingen som er påført i anlegget vanligvis ikke påført på nytt på stedet. I disse områdene er væskepåførte epoksymaterialer ofte spesifisert som epoksymaling for stripebelegg, bearbeiding eller reparasjoner, etterfulgt av en kontinuitetstest for å lukke aksept.
Typer og varianter
FBE-belegg leveres i ulike konstruksjoner avhengig av korrosjonseksponering, driftstemperatur og fare for skade ved montering.
Single Coat FBE: Et enkelt lag med termoherdende epoksypulver festet direkte til det forberedte stålet. Den brukes som den primære utvendige korrosjonsbarrieren der rørhåndtering, grøftetilstand og tilbakefyllingsskader er tilstrekkelig kontrollert.
RFQ må definere pulverkvalifisering, DFT, overflateforberedelse, påførings- og herdevindu, nedskjæring, diskontinuitetstesting, reparasjonsgrenser og sporbarhetsregistreringer.
Dobbeltlags FBE: En to-lags konstruksjon legger til et slitebestandig eller mekanisk forsterket ytre lag over hovedkorrosjonskontroll FBE. Brukes i kryss, ulendt terreng, HDD-motstand og andre steder der et enkelt lag kan bli utsatt for større mekanisk skade.
Dobbeltlags FBE eliminerer ikke behovet for forsiktig håndtering, riktige ruller, polstrede støtter, kompatibelt feltbelegg og inspeksjon etter installasjon.
Flerlagssystemer – 3LPE og 3LPP: FBE danner det første korrosjonskontrolllaget i et trelags polyolefinbelegg. Det klebende laget binder FBE til det ytre laget av PE eller PP, mens polyolefinet gir ytterligere mekanisk ytelse og fuktbarriere.
RFQ må indikere det komplette 3LPE- eller 3LPP-systemet, individuelle krav for hvert lag, total tykkelse, nedskjæringsgeometri, avskallings- eller stikktester, diskontinuitetsinspeksjon, reparasjonssystem og sporbarhetspakke.
Inspeksjons- og dokumentasjonspakke
Aksept av FBE-belegg er vanligvis stengt når kjøperen kan (1) verifisere at beleggsystemet og inspeksjonsomfanget samsvarer med RFQ/ITP, (2) spore hver rørlengde til et beleggparti og dets testregistrering, og (3) bekrefte at reparasjoner og retestinger ble fullført og registrert uten åpne venter.
Typiske leveranser inkluderer: â'ˆ Material- og prosesskontrollregistreringer: belegningsprosedyre og ITP (prosjektgodkjent), innkommende inspeksjonsregistreringer, epoksypulverparti/batch-sertifikater (CoA), partisporbarhet, lagrings-/holdbarhetskontroll og linjeprosessparametere som dekker abrasiv kontroll, overflateprofilmål og forvarmingstemperaturvindu (180–grad 250) overflatebehandling brukt i produksjonsgrad ≥250. og applikasjon: verifisering av renslighet (f.eks. Sa 2½ / NACE nr.. 2 der spesifisert), overflateprofilavlesninger (f.eks. 50–100 μm der spesifisert), avlesninger av forvarmingstemperatur langs rørledningen og applikasjonslogger som støtter repeterbarhet over hele produksjonspartiet og i endene/nedskjæringssonene. â'Š Ferdige belegginspeksjonsrapporter: DFT-resultater med sporbar instrumentidentifikasjon og et definert lesemønster (min/avg/maks vs. spesifisert rekkevidde), diskontinuitetstestposter (jeep) som indikerer testspenningskriterier, dekningsomfang, resultater og diskontinuiteter funnet, pluss testnotater visuell inspeksjon av beleggets tilstand og slutt/nedskjæring. â'‹ Reparasjons- og retestlukkingspakke: En oversikt over reparasjoner som beskriver defekttype, plassering (etter rør-ID og posisjon), reparasjonsmateriale/-metode, bekreftelse på herding (når nødvendig), og nødvendige retestresultater (diskontinuitetstest og eventuell ekstra DFT-verifisering) opp for å møte aksept av kontinuitet uten åpne reparasjoner. â'Œ Sporbarhets- og frigjøringsfil: En sporbarhetsmatrise som knytter rørmerking/ID til beleggsparti og pulverparti, inspeksjonsrapportnummer (DFT/diskontinuiteter/reparasjoner) og pakkelisteelementer, støttet av kalibreringssertifikater for inspeksjonsutstyret (DFT-måler, detektor for diskontinuiteter, temperaturinstrumenter) og adlaboratoriske kvalifikasjoner,/ adlaboratory recordg. katodisk løsrivelse, slag/slitasje).
Forsynings- og prosjektgjennomføringsstøtte
GNEE støtter leveringen av FBE-belegg ved å justere beleggsomfanget med målbare bevis på aksept, slik at RFQ-gjennomgang, ITP-utførelse og utgivelsesgodkjenning kan avsluttes ved første innsending.
Utførelsesdekning inkluderer typisk: Bekreftelse av omfang: type beleggsystem (enkeltstrøk FBE, slitebestandig dobbeltstrøk FBE eller FBE som epoksyprimer på 3LPE/3LPP), DFT-vindu, diskontinuitet (jeep) testkriterier, nedskjæringslengde, reparasjonsgrenser og krav til retestmetode i henhold til installasjonsgrensesnittet. Lott- og dokumentkontroll: Røridentifikasjon knyttet til beleggspartiet og pulverpartiet, med DFT-avlesninger, diskontinuitetstestposter og reparasjons-/retestposter organisert etter rørlengde eller parti og korrelert til pakkelisteelementer. Håndteringsbeskyttelse: Beskyttelse mot nedskjæring og avfasning/ende er definert og brukt for å redusere skader under lasting, transport og hagehåndtering, og opprettholder konsistent slutttilstand for feltsveising og skjøtebelegg. Utgivelsesfil: En konsolidert pakke som samler beleggsprosessposter, inspeksjonsresultater, kalibrerings-/kvalifikasjonsbevis (definert av prosjektet), sporbarhetskorrespondanse og forsendelsesdokumenter i en gjennomgangsklar struktur for å minimere gjeninnsendingssykluser.
Gratis tilbud
Vanlige spørsmål (FAQ)
Q1: Hva er fusjonsbundet epoksybelegg og hva betyr "fusjon" i FBE-belegg? A1: Fusjonsbundet epoksybelegg er et epoksypulverbelegg som påføres forvarmet stål; "fusjon" er smeltingen av pulveret og dets fukting på den varme overflaten av stålet, dets flyt til det danner en kontinuerlig film og dets påfølgende herding til det blir en tverrbundet epoksybarriere.
Q2: Er det forskjell mellom FBE-belegg og FBE-pulverlakk? A2: FBE-belegg beskriver det endelige herdede belegget på røret eller komponenten, mens FBE-pulverbelegget fremhever pulvermaterialet og pulverpåføringsprosessen som brukes til å danne belegget.
Q3: Hvilke inspeksjonsartikler brukes vanligvis til å akseptere FBE-belegg på belagte rør? A3: Aksept fokuserer vanligvis på distribusjon av tørrfilmtykkelse (DFT), diskontinuitets-/porøsitetstesting, reparasjons- og retest-registreringer, overvåking av nedskjæring/slutttilstand og sporbarhet som knytter rør-ID til beleggsparti og inspeksjonsposter.
Q4: Hvor passer epoksyprimer og epoksymaling inn i et rørbeleggprosjekt som spesifiserer FBE? A4: Epoksyprimer beskriver typisk epoksygrunnlaget i flerlagssystemer, der FBE kan fungere som et grunningsstrøk, mens epoksymaling vanligvis brukes til belegging av feltskjøter eller lokale reparasjoner der pulversmelting ikke påføres på nytt på stedet.
Populære tags: fbe (fusion bonded epoxy) belegg for rør, leverandør, tilpasset, engros, billig, rabatt, prisliste, lav pris, på lager, gratis prøve


